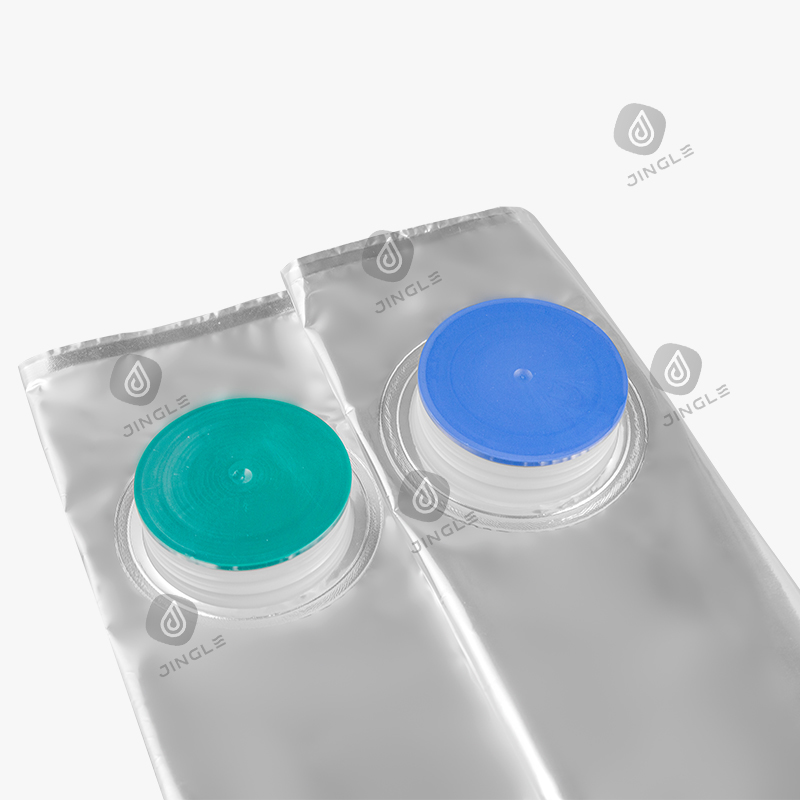
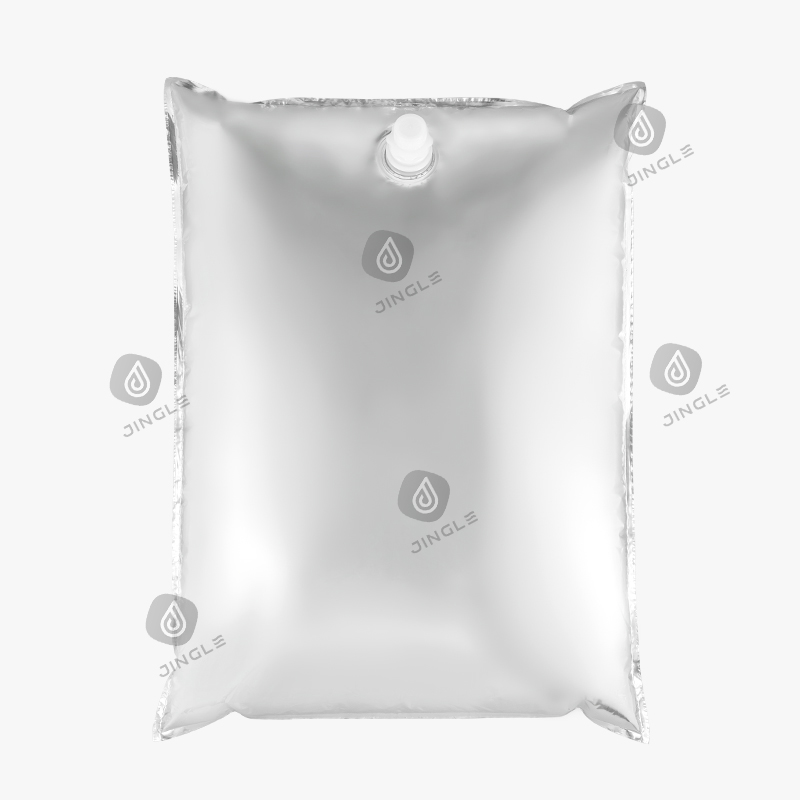
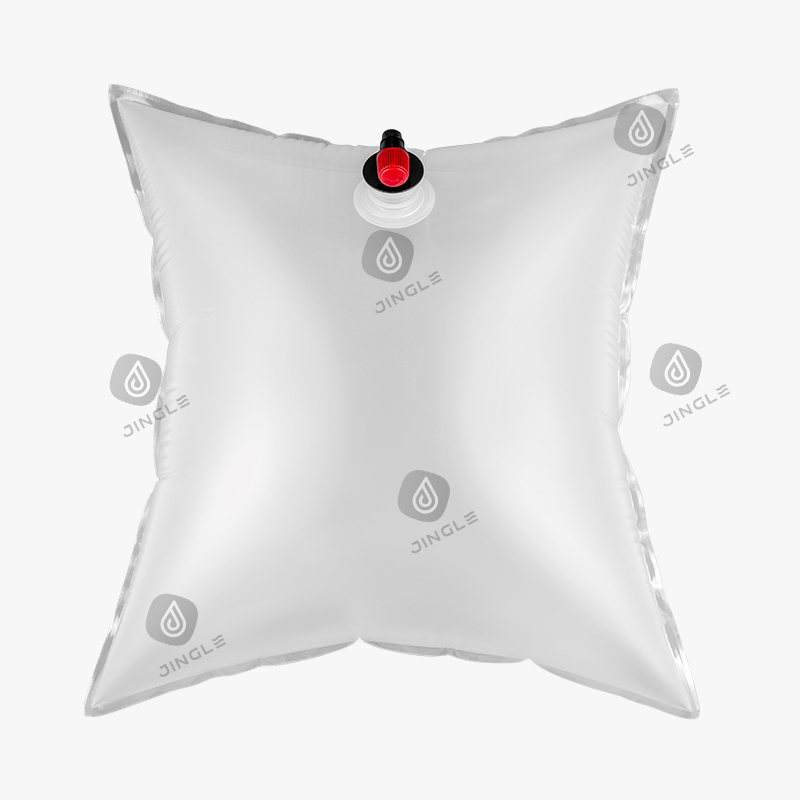
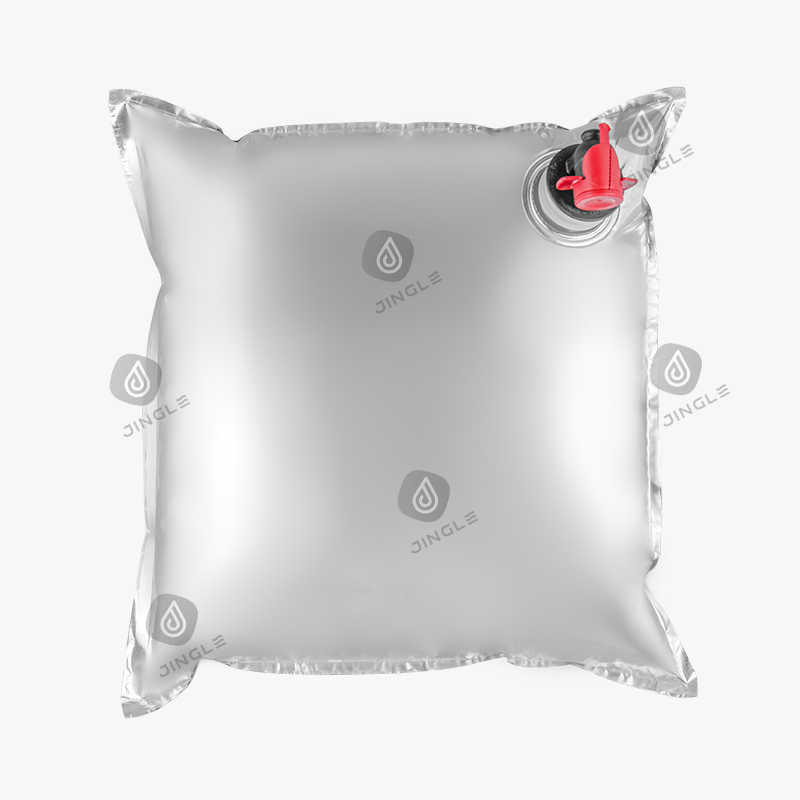
Linia typu bag-in-box o pojemności 20 litrów, wyposażona w dziobek o średnicy 16 mm i głowicę napełniającą zbudowaną dla mocowania o średnicy 25,4 mm, nie osiągnie prędkości znamionowej, niezależnie od tego, jak pompa jest dostrojona. Montaż odbywa się w miejscu, w którym spotykają się produkt, folia i maszyna, i ogranicza wydajność wszystkich trzech.
Wybór wyposażenia jest zwykle zgłaszany jako specyfikacja opakowania. Na działającej linii jest to ustawienie maszyny. Określa czas napełniania grawitacyjnego, głowicę napełniającą zamontowaną na wózku, rynnę zamykającą, którą należy kupić, sekwencję przełączania przestrzeganą przez operatorów oraz stopień wycieku sprawdzany przez zespół ds. jakości. Większość obliczeń stanowią trzy liczby.
Element typu bag-in-box to uformowany zespół z tworzywa sztucznego przyspawany do wyściółki, który wyznacza jednocześnie trzy interfejsy: ścieżkę produktu do torby, uszczelnienie pomiędzy wkładką a otoczeniem oraz ścieżkę dozowania w miejscu użycia. Wszystkie trzy muszą dopasować się do linii napełniania, zanim będą działać z prędkością znamionową.
Zgodność leży u podstaw wszystkich trzech. Złącza i wykładziny mające kontakt z żywnością są określone zgodnie z rozporządzeniem UE 10/2011 i FDA 21 CFR 177.1520, a urządzenia mleczarskie są rutynowo sprawdzane pod kątem zgodności z normami sanitarnymi 3-A i kryteriami projektowania higienicznego EHEDG. Element, który przejdzie test przepływu, ale nie przejdzie testu migracji, nie jest elementem, który można wysłać.
Wieloczęściowe zespoły zaworów zawierają zawór sprężynowy lub membranowy, który zamyka się po odkręceniu kranu. Określ je w miejscu, gdzie linia napełnia gorący produkt lub gdzie rozlanie podczas usuwania opakowania jest niedopuszczalne, i sprawdź, czy zawór i złączka stanowią jeden zespół, a nie dwie części. Dopasowane Rozwiązania zaworów BIB są zwykle podawane z wkładką właśnie z tego powodu.
Powierzchnia otworu skaluje się z kwadratem średnicy otworu, więc element mocujący 25,4 mm (1 cal) przechodzi około 2,5-krotność swobodnej powierzchni złącza 16 mm pod tą samą głowicą grawitacyjną. W przypadku wypełniacza grawitacyjnego stosunek ten wpływa niemal bezpośrednio na czas cyklu.
Indeks to geometria, a nie stoper. Informuje o względnym wolnym obszarze przez szyjkę mocowania. Rzeczywisty czas napełniania zależy również od lepkości produktu, ciśnienia w głowicy, podparcia worka i skoku odpowietrzania stosowanego przez napełniacz.
| Otwór montażowy | Indeks kryzy | Typowy zakres opakowań | Uwaga dotycząca głowicy i oprzyrządowania |
| 16 mm | 100 | 3 do 10 litrów | Najmniejsza głowica napełniająca, najszybsza zmiana na liniach półautomatycznych |
| 19 mm | 141 | 10 do 20 litrów | Standardowa głowica gastronomiczna i mleczna, najszersza dostępność zsypów zakręcających |
| 22 mm | 189 | 10 do 20 litrów, viscous fill | Wymagane są większe zaciski worków i dłuższy skok odpowietrzania |
| 25,4 mm | 252 | 20L i więcej | Największy zestaw głowicy i chwytaka, stosowany w półautomatycznych napełniaczach obsługujących do 3 worków po 20 litrów na minutę |
 Opakowania typu Bag-In-Box do żywności i napojów Porównaj wielowarstwowe formaty BIB od 1 L do ponad 20 L, ze stopniami barierowymi i kranami dostosowanymi do nabiału, soków, syropów i innych płynnych produktów. Zobacz produkt →
Dwa ograniczenia sprawiają, że stosunek nie jest darmową wygraną. Większy otwór wymaga większego kołnierza spawanego, a kołnierz wymaga większej powierzchni tulei. Obwód spłaszczonej torby powinien znajdować się 6 mm poniżej wymiaru długości i szerokości spłaszczonego kartonu, z tolerancją 1,5 mm, lub zagięcia torby na zgrzewie. Szybszy przepływ grawitacyjny oznacza również więcej piany i więcej gazu w przestrzeni nad cieczą, więc czas odpowietrzania rośnie, a czas napełniania maleje.
Nieszczelności spawów montażowych i przesunięcie momentu obrotowego kołpaka to dwie najczęstsze przyczyny nieplanowanych przestojów na liniach BIB, a niewłaściwa prezentacja worków na automatycznych napełniaczach wykazała, że wydajność cięcia sięga nawet 20%.
Spoina montażowa to najmniejszy uszczelniony obszar opakowania i przenosi największe obciążenie mechaniczne na milimetr kwadratowy. Wytrzymałość uszczelnienia jest zwykle testowana zgodnie z normą ASTM F88, przy czym spawana próbka jest rozciągana ze stałą szybkością i rejestrowane jest obciążenie szczytowe. Kombinacja wyściółki i elementu wyposażenia, która na stole laboratoryjnym sprawdza się przy obciążeniu 30 N na 15 mm, nadal musi przetrwać test upadku na napełniony 20-litrowy worek.
Linia napełniająca 300 worków na godzinę przy wskaźniku wycieków wyposażenia wynoszącym 1 na 100 traci 3 worki na godzinę. Oznacza to 60 litrów produktu, 3 kartony, 3 wykładziny i 3 dalsze czynności związane z obsługą na każdą godzinę utrzymywaną przez stawkę.
Każdy dodatkowy format wyposażenia na linii ma własną głowicę napełniającą, rynnę zamykającą, zestaw chwytaków i linię części zamiennych. Konsolidacja trzech formatów opakowań w jednym 19-milimetrowym zestawie to największa redukcja przezbrajania, jaką większość zakładów może uzyskać bez nowego wyposażenia kapitałowego.
Kompromisem jest dopasowanie produktu. Otwór o średnicy 19 mm jest powolny dla pasty pomidorowej i zbyt duży dla 5-litrowego opakowania wody. Praktyczną odpowiedzią dla większości zakładów są dwa elementy wyposażenia, jedno do małych formatów i jedno do materiałów luzem, montowane na wózkach z mechanizmem szybkiego zwalniania. Akcesoria do linii rozlewniczej BIB takie jak głowice napełniające, zsypy zakrętek i zestawy chwytaków decydują o tym, jak długo faktycznie trwa zmiana.
Niestandardowe folie barierowe BIB i zawory dozujące Dopasuj folie wielowarstwowe, poziomy barier i typy kranów do określonych cieczy, w tym EVOH, metalizowany PET i opcje zaworów aseptycznych dla wymagających linii rozlewniczych. Zobacz produkt → Linie spożywcze są zwykle wyposażone w wylewki o średnicy od 16 mm do 22 mm z kranami zabezpieczającymi przed manipulacją. Linie agrochemiczne i przemysłowe prowadzone są z szyjkami o średnicy 25,4 mm lub większej, przygotowanymi do połączenia przesyłowego zamkniętego. Obie rodziny nie mogą dzielić głowic napełniających, zsypów zakręcających ani oprzyrządowania.
Opakowania BIB niespożywcze na środki ochrony roślin zbudowane są w oparciu o transfer zamknięty. Dyrektywa UE 2009/128/WE oraz wytyczne FAO i WHO dotyczące opakowań pestycydów zmierzają w stronę systemów, w których operator nigdy nie nalewa środka z otwartego pojemnika: opakowanie łączy się z opryskiwaczem, płucze i opróżnia bez narażenia. To zapewnia większą szyjkę, zdefiniowaną geometrię złącza i ścieżkę płukania wewnątrz złączki.
Płyny przemysłowe i samochodowe wykorzystują podobne szyjki z różnych materiałów. Detergenty i smary wymagają danych dotyczących odporności chemicznej zarówno wyściółki, jak i polimeru mocowania, a grubość ścianki szyjki złącza zwykle wzrasta powyżej 20 litrów, aby wytrzymać obciążenia związane z układaniem w stosy i pompowaniem.
Nie. W przypadku wypełniaczy grawitacyjnych wzmocnienie następuje po powierzchni otworu, która jest 2,5 razy większa od 16 mm do 25,4 mm. W przypadku napełniaczy zasilanych pompą i przepływomierzami pompa lub zawór dozujący ustawia szybkość, a większy otwór wydłuża czas odpowietrzania bez zwiększania prędkości. Dopasuj otwór do zasady napełniania, a nie do największego dostępnego rozmiaru.
Obwód spłaszczonej torby powinien być o 6 mm mniejszy niż spłaszczony karton, obliczony jako długość kartonu plus szerokość, z tolerancją 1,5 mm. Węższy worek marszczy się na zgrzewie; luźniejszy worek zagina się na ścieżce napełniania i powoduje brak napełnienia.
Nie. Aseptyczne napełnianie wymaga wyposażenia, które można sterylizować, oraz spoiny utrzymującej sterylność przez cały cykl napełniania. Wypełnianie na gorąco w temperaturze od 85 do 95°C wymaga polimeru i okna spawalniczego przystosowanego do tej temperatury. Określ je oddzielnie i zweryfikuj każdy z nich za pomocą testu wytrzymałości uszczelnienia ASTM F88.
Zmierz trzy wymiary istniejącej głowicy napełniającej: otwór, który przyjmuje, zewnętrzną średnicę kołnierza, który zaciska, oraz wysokość dziobka między powierzchnią worka a szczękami zgrzewającymi. Następnie uruchom 30 worków przy prędkości linii, sprawdzając moment dokręcania nakrętki co 10 worków. Dryf momentu obrotowego poza zakresem dostawcy wyposażenia oznacza, że głowica i element wyposażenia nie są dopasowane.

Krany dozujące: Używane do przygotowywania świeżych napojów, takich jak syrop sodowy. Sposób użycia: Należy go używać ze złączem.
Zobacz szczegółyAdres
Nr 758 Longqiao Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Jiangsu, Chiny, 215200
( Elaine Shen )
sales-sea@suzhoujingle.com ( Alex Too )
billhe@suzhoujingle.com ( Bill He )
kennyyan@suzhoujingle.com ( Kenny Yan )
Telefon
+86-51263068181
Faks
+86-51263068282
Suzhou Jingle Packaging Technology Co. Ltd. opracowuje i produkuje aseptyczne opakowania/torby BIB do zastosowań związanych z żywnością, napojami i produktami niespożywczymi, obsługując urządzenia do napełniania, sprzedając samodzielnie produkowane produkty opakowaniowe i zapewniając odpowiednie usługi posprzedażne.
Kontaktować się